东莞市泓瑞五金科技有限公司
电 话:(0762) 280 6889
传 真:0769-89221086
Q Q : 1430123581
手 机:18666860579 张S
手 机:13925799157 曹R
地 址:东莞市东坑镇东坑大道北229号
生产基地:河源市东源县陈田村新材料产业园泓泉厂区
网 站:www.hongrui59.com
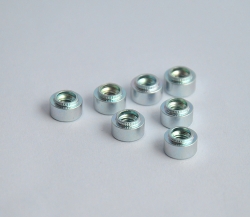
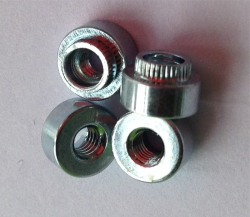
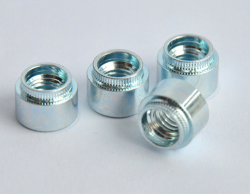
涨铆螺母依靠挤压膨胀结构,使螺母外壁与钣金底孔形成机械咬合,实现螺纹紧固,广泛应用于薄板钣金装配。板材厚度是选型的核心参数,板材过厚或过薄,都会造成铆接不牢、板材开裂、螺纹打滑等问题,掌握厚度选型判断方法,是保障涨铆连接可靠性的前提。
涨铆螺母本身有对应的适配板厚区间,选型要核对产品规格标注的板材适用范围。每一种涨铆螺母都设计有专门的铆接段,铆接段的长度需要和钣金厚度匹配。板材太薄,螺母膨胀时,板材支撑不足,容易出现板材外翻、开裂,螺母无法形成足够的咬合齿,抗拉、抗扭强度大幅下降;板材太厚,超出螺母铆接段有效长度,膨胀结构无法完全撑开,咬合不充分,受力后螺母容易松脱旋转。
除了基础厚度数值,还要结合板材材质综合判断。低碳钢板塑性较好,可在标称板厚区间内正常选用;不锈钢板材硬度更高、塑性差,同样厚度下更容易开裂,选型时建议优先选用适配更厚板材规格,或者适当放宽小板厚下限,避免薄板不锈钢铆接失效。铝合金板材质地偏软,在厚板场景下,要留意板材受压后的塑性变形,防止铆接后板材出现长期性凹陷。
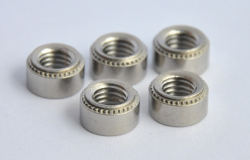
在选型阶段,还要考虑底孔与板材厚度的联动关系。板材厚度不同,底孔直径会有小幅变化。薄板工况下,底孔尺寸精度要求更高,孔径偏大,膨胀咬合量不足;孔径偏小,压装阻力过大,薄板直接撕裂。板厚越薄,对底孔的圆度、毛刺管控越严格,孔口毛刺会形成应力集中,压装时直接产生裂纹。
另外,负载需求决定选型余量。静态轻载工况,可选用区间下限板厚;承受振动、交变载荷的连接位置,不能选用临界小板厚,预留一定板材厚度余量,提升连接抗疲劳能力。如果板材厚度处于两个规格涨铆螺母的交界值,优先做试样铆接测试,通过抗拉、抗扭试验验证,不要直接批量投产。
还要注意板材复合结构,如带涂层、覆膜的钣金,涂层会改变板材实际有效塑性。计算有效板厚时,需要考虑涂层厚度,涂层不参与受力咬合,不能计入有效铆接厚度。选型完成后,先进行小批量试铆,观察膨胀成型状态,检查板材是否开裂、螺母是否松动,确认合格后再大批量生产。合理根据板材厚度匹配涨铆螺母规格,才能保证铆接咬合充分,获得稳定持久的螺纹连接强度。






 淘宝客服